


Подбор аналога редуктора по шильдику начинается с идентификации установленного агрегата, но не заканчивается совпадением маркировки. Для безопасной замены необходимо подтвердить рабочий момент, скорость, режим, монтажную позицию, направление вращения и все присоединения. Даже модели с одинаковой мощностью и передаточным отношением могут различаться по допустимой нагрузке, высоте оси, валам, фланцу, смазке и тепловой способности.
Задача аналога — не просто поместиться на раме, а передать требуемый момент без перегрева и переделок, которые создают новые риски. Чем полнее исходные данные, тем точнее можно определить: доступна прямая замена, нужна переходная плита или рациональнее модернизировать узел целиком.
Что снять со шильдика
Первым записывают производителя, серию, полное обозначение и типоразмер. В коде могут быть зашифрованы число ступеней, исполнение выходного вала, фланец, позиция клеммной коробки, монтажная ориентация и опции. Один пропущенный символ способен означать другое внутреннее устройство или несовместимые присоединения.
Передаточное отношение i и выходная частота n2 описывают кинематику. Если указаны оба параметра, их сопоставляют с входной скоростью двигателя. Для мотор-редуктора фиксируют мощность, номинальные обороты, напряжение, частоту, ток, класс защиты, тормоз и способ соединения двигателя.
Выходной момент M2 и сервис-фактор SF особенно важны для проверки нагрузки. При этом обозначение SF и методика его расчёта различаются у производителей. Значение нельзя напрямую переносить между каталогами без сравнения исходного режима, числа пусков и продолжительности работы.
Монтажное положение определяет уровень масла, расположение сапуна и пробок, смазывание верхних подшипников и допустимую ориентацию корпуса. Записывают код позиции именно так, как он нанесён, а затем сверяют его расшифровку по документации серии. Также фиксируют серийный номер, дату выпуска, смазочный материал и специальные исполнения.

Какие фотографии нужны
- шильдик крупно, строго перпендикулярно, без бликов и смаза;
- общий вид привода со стороны входного и выходного валов;
- вид сверху, сбоку и со стороны крепления к раме;
- выходной вал, шпонка, полый вал, фланец или реактивная штанга;
- муфта, шкив, звёздочка и расстояние до ближайшей опоры;
- двигатель, его шильдик, тормоз, энкодер и клеммная коробка;
- пробки, сапун, датчики, вентилятор и систему охлаждения;
- линейка или рулетка в кадре для предварительной оценки габарита.
Фотографии делают до демонтажа, пока видны ориентация, направление валов и связь с машиной. Полезно добавить короткое видео пуска и установившейся работы, если эксплуатация безопасна: оно показывает направление вращения, шум, колебания и работу тормоза. Фото не заменяют измерительный эскиз, но помогают обнаружить пропущенную деталь.
Какие параметры сопоставить
| Группа | Что зафиксировать | Почему важно |
|---|---|---|
| Идентификация | Производитель, серия, типоразмер, серийный номер | Поиск документации и исполнения |
| Кинематика | i, n1, n2, направление вращения | Скорость и логика механизма |
| Нагрузка | M2, SF, пики, пуски, реверсы | Прочность и ресурс |
| Двигатель | Мощность, обороты, ток, тормоз | Совместимость мотор-редуктора |
| Монтаж | Позиция, лапы, фланец, высота оси | Установка и смазка |
| Валы | Диаметры, длины, шпонки, полый вал | Соединение с машиной |
| Среда | Температура, пыль, влага, зона | Уплотнения и защита |
Измерение входного и выходного валов
Для сплошного вала измеряют диаметр, рабочую длину от базовой плоскости, размер и положение шпоночного паза, резьбу или центровочное отверстие. Отдельно отмечают уступы, бурты, стопорные кольца и фактическую посадку полумуфты. Изношенный вал измеряют в нескольких сечениях: его текущий размер может отличаться от номинального.
Шпонку фиксируют по ширине, высоте и длине, а паз — по расположению относительно торца. Нельзя подбирать шпонку только по наружному диаметру: стандарты и исполнения различаются. Для точной замены предпочтительны заводской чертёж и обозначение допуска, поскольку рулетка не определяет посадку.
Полый вал и стяжные элементы
У полого вала измеряют внутренний диаметр, глубину, шпоночный паз, наружный диаметр ступицы и сторону установки. Фиксируют наличие стяжной муфты, усадочного диска, стопорной шайбы и резьбы для демонтажа. Вал рабочей машины измеряют отдельно, включая свободную длину, фаску и доступ для инструмента.
Если редуктор насаживается на вал машины, проверяют реактивную штангу: межосевые расстояния, ширину проушины, диаметр пальца, допустимое направление реакции и возможность углового перемещения. Жёсткое крепление вместо предусмотренной реактивной опоры способно перегрузить корпус и подшипники.
Фланец, лапы и высота оси
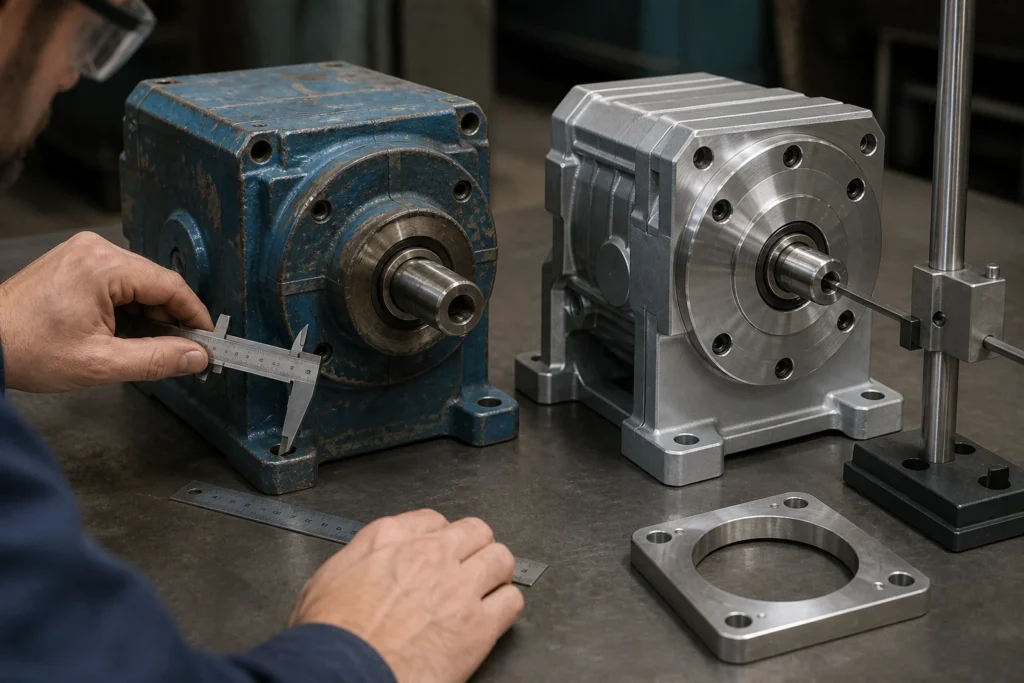
Для фланца снимают наружный и центрирующий диаметры, высоту бурта, диаметр окружности отверстий, число и диаметр отверстий, резьбу, толщину и ориентацию несимметричных элементов. Центрирующий бурт определяет соосность; совпадение только болтовой окружности не гарантирует правильную посадку.
Для лап измеряют длину и ширину опорной поверхности, расстояния между осями отверстий вдоль и поперёк, диаметры или ширину пазов, толщину лап и расстояние от базы до оси выходного вала. Высота оси критична для муфтового соединения. Даже небольшое различие нельзя компенсировать перекосом или затяжкой болтов.
Все размеры наносят на эскиз от общих баз: монтажной плоскости, оси выходного вала и торца фланца. Цепочка отдельных замеров без базы накапливает ошибку. Для крупных агрегатов применяют поверенный инструмент и, при необходимости, координатную или лазерную съёмку.
Направление вращения и кинематическая схема
Направление задают однозначно: вид со стороны конкретного торца, вход вращается по или против часовой стрелки, выход должен вращаться указанным образом. Фраза вращение правое без точки наблюдения неоднозначна. Для многоступенчатого, конического или червячного редуктора взаимное направление валов зависит от схемы.
Если допускается реверс, указывают его частоту и наличие торможения. Обратный упор, тормоз или встроенная муфта могут запрещать вращение в одну сторону. Перед первым пуском направление проверяют кратким безопасным включением с разъединённой нагрузкой, если это разрешено инструкцией машины.
Почему мощности и отношения недостаточно
Одинаковые киловатты не означают одинаковый выходной момент: он зависит от выходной скорости и потерь. Редукторы одной мощности могут иметь разный допустимый момент, ресурс подшипников и тепловой предел. Модель, подходящая для вентилятора, может не выдержать ударный конвейер или мешалку.
Передаточное отношение также не описывает точные выходные обороты без фактической скорости двигателя. Кроме того, одинаковое i может быть реализовано разным числом ступеней и схемой зацепления, что меняет КПД, люфт, направление вращения, шум и габариты.
Проверяют рабочий и пиковый момент, инерцию, продолжительность, количество пусков, реверсы, внешние радиальные и осевые силы. Для шкива или звёздочки важны диаметр, натяжение и консольный вылет. Отдельно оценивают тепловую мощность при фактической температуре и вентиляции.
Три стратегии замены
Прямая замена
Прямой аналог совпадает по критическим параметрам и присоединениям настолько, что не требует изменения машины. Подтверждают валы, фланец или лапы, высоту оси, направление, монтажную позицию, масло, двигатель и сервисный доступ. Даже при заявленной взаимозаменяемой серии запрашивают чертёж конкретного заказного кода.
Переходная плита и адаптеры
Если характеристики подходят, но отверстия или высота оси отличаются, проектируют переходную плиту, втулку или новый фланец. Конструкция должна быть жёсткой, обеспечивать центровку, доступ к крепежу и передачу реактивного момента. После установки проверяют мягкую лапу и соосность, а расчётные нагрузки на валы пересчитывают с учётом новых вылетов.
Модернизация привода
Модернизация оправдана, когда исходная серия снята с производства, старый привод системно перегружен либо требуется изменить скорость, торможение или автоматизацию. Тогда совместно выбирают редуктор, двигатель, муфту, раму и ограждения. Это больше работ, но позволяет устранить первопричину отказов вместо повторения устаревшей компоновки.
Чек-лист для поставщика
- Полное фото шильдика и расшифрованное обозначение.
- Производитель, серия, типоразмер, i, n2, M2 и SF.
- Мощность, обороты и данные шильдика двигателя.
- Монтажное положение, направление вращения и схема валов.
- Чертёж или эскиз валов, шпонок, фланца, лап и высоты оси.
- Тип муфты, шкива, звёздочки или полого соединения.
- Рабочий, пусковой и аварийный момент, реверсы и число включений.
- Режим работы, температура, пыль, влажность и требования к защите.
- Радиальные и осевые силы с точкой приложения.
- Причина замены, признаки отказа и желаемый срок службы.
Поставщик должен вернуть не только коммерческое обозначение, но и таблицу соответствия, чертёж, данные по моменту, тепловому режиму, смазке и ограничениям. Все отклонения от исходного агрегата фиксируют до заказа. Устное утверждение подходит не заменяет технического согласования.
Приёмка и проверка после монтажа
До установки сверяют шильдик поставленного агрегата с заказом, измеряют ключевые присоединения и проверяют монтажную позицию. Уточняют тип и уровень масла, положение сапуна, пробок и направление допустимого вращения. Полумуфты устанавливают без ударов по валам.
Основание проверяют на плоскостность и мягкую лапу. Соосность выставляют индикаторным или лазерным методом по допускам муфты и оборудования, затем повторяют после окончательной затяжки. Для ремня или цепи контролируют натяжение и внешнюю силу, не ориентируясь только на визуальный прогиб.
Первый пуск выполняют по утверждённой процедуре: подтверждают направление, затем ступенчато повышают нагрузку. Записывают ток, обороты, время разгона, температуру, шум, вибрацию и утечки. После выхода на рабочий режим результаты сравнивают с паспортом и исходным протоколом. Крепёж, уровень масла и центровку повторно проверяют после предусмотренной приработки.
Нужен проверенный аналог редуктора?
Пришлите фото шильдика, эскиз присоединений и описание режима. Мы сопоставим исполнения и обозначим, нужна ли прямая замена, переходная плита или модернизация.
Вывод
Шильдик задаёт отправную точку, а присоединительный чертёж и режим подтверждают применимость аналога. Надёжный подбор включает идентификацию серии, измерение валов, фланца и лап, проверку момента, направления, смазки и теплового режима. Решение о прямой замене принимают только после сравнения чертежей; иначе заранее проектируют адаптацию или модернизацию.
Частые вопросы
Можно определить исходную серию и начать поиск, но подтвердить взаимозаменяемость нельзя. Нужны режим нагрузки, монтажная позиция и габаритно-присоединительные размеры.
Критичны высота оси, расстояния между отверстиями вдоль и поперёк, размеры лап, положение торца вала, диаметр вала и шпонка.
Да, если плита рассчитана на момент и жёсткость, обеспечивает центровку и доступ к обслуживанию. После монтажа проверяют мягкую лапу и соосность.
Нужно назвать сторону наблюдения и отдельно направление входного и выходного валов по или против часовой стрелки. Неоднозначных обозначений правое и левое недостаточно.
Проверяют направление, масло, ток, обороты, температуру, шум, вибрацию и утечки. Нагрузку повышают ступенчато, затем повторно контролируют крепёж и соосность.


Оставьте заявку или напишите в мессенджер — ответим в начале рабочего дня