


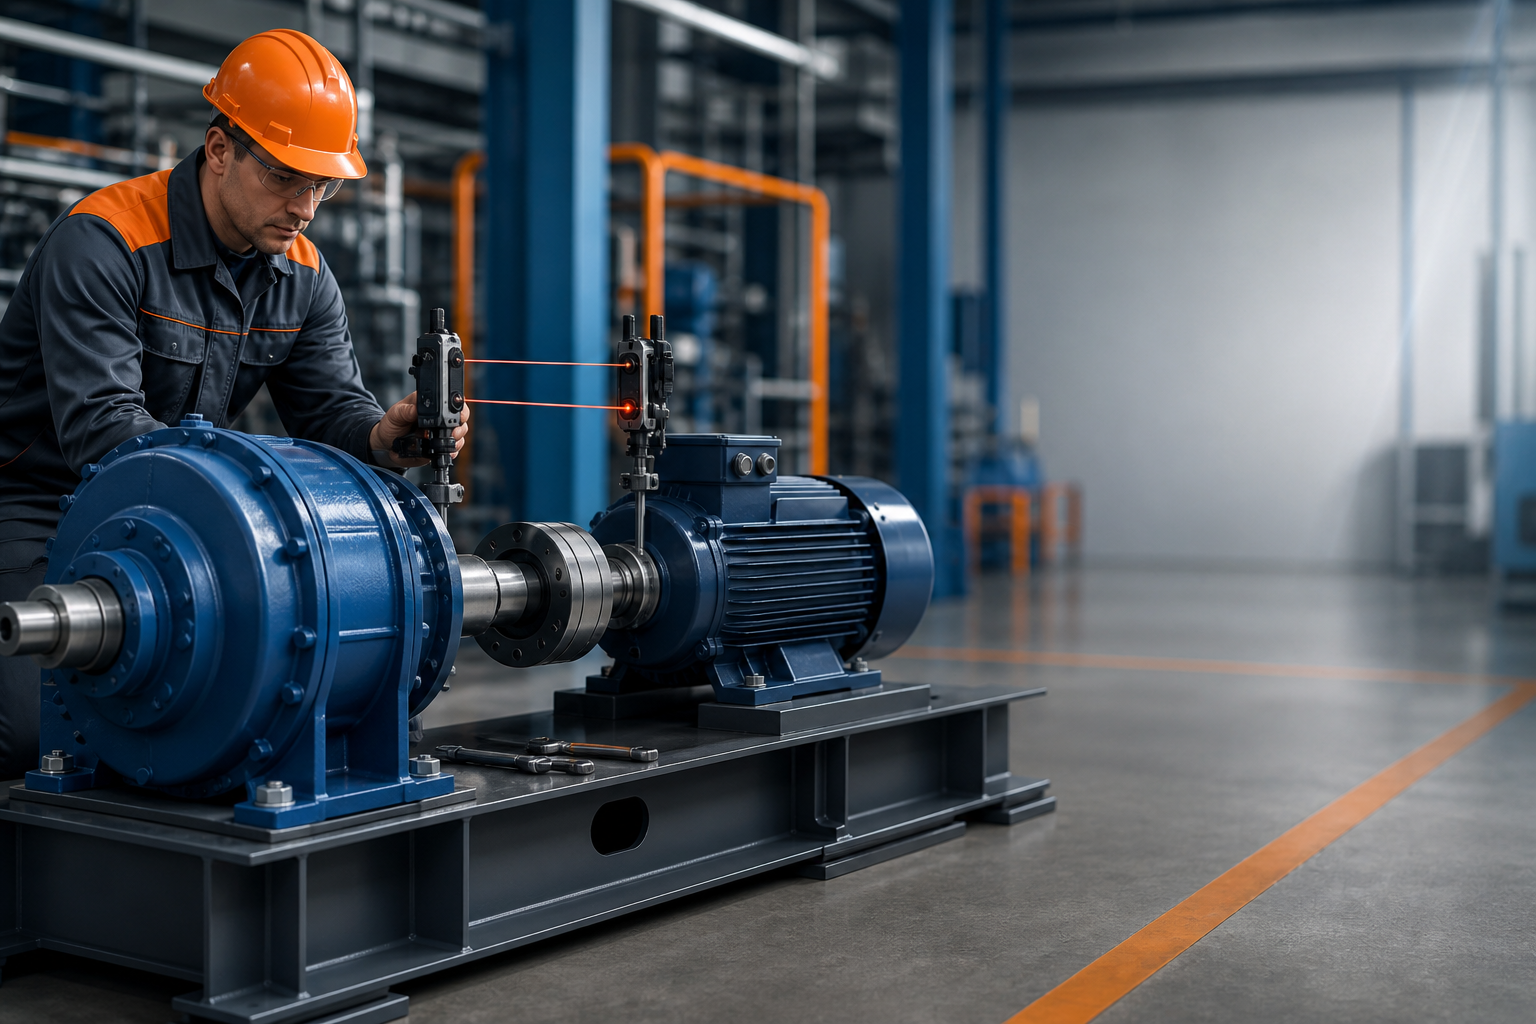
Даже правильно подобранный редуктор не обеспечит расчётный ресурс, если установить его в неподходящем положении, допустить перекос корпуса или неправильно соединить с двигателем. Ошибки влияют на распределение масла, температуру, подшипники, уплотнения и фактический КПД.
Монтаж промышленного редуктора — последовательная процедура: проверка исполнения, подготовка основания, выверка валов, установка соединительных элементов, контроль смазки и пробный запуск.
Что такое монтажное положение
Оно описывает ориентацию корпуса и валов относительно основания и вертикали. Редуктор может работать горизонтально, вертикально, с выходным валом сверху или снизу, на лапах, фланце или реактивной штанге. Для каждой позиции изготовитель определяет уровень масла, расположение заливной, контрольной и сливной пробок, место сапуна и режим подшипников.
Внешне одинаковые агрегаты для разных положений могут отличаться подшипниками, уплотнениями, маслосборными карманами, внутренними трубками или принудительной смазкой. Поэтому изменение ориентации нельзя считать простым поворотом корпуса.

Как положение влияет на работу
Смазка зацеплений
При картерной смазке вращающиеся элементы захватывают масло из ванны. Недостаточный уровень оставляет верхние передачи и подшипники без нужного количества масла. Избыток повышает потери на перемешивание, температуру и внутреннее давление, вызывает вспенивание и течи.
Вертикальные исполнения могут требовать увеличенного объёма, каналов, насоса или расширительного бачка. Переносить объём из паспорта другой позиции нельзя.
Сапун и пробки
Сапун выравнивает давление и должен находиться выше уровня масла. Транспортировочную герметичную пробку перед пуском заменяют штатным сапуном, если это предусмотрено инструкцией. Слив размещают в нижней точке, контрольную пробку — на рабочем уровне, заливную — в доступной верхней зоне.
Подшипники и внешние силы
Положение меняет направление нагрузок относительно подшипников. Особенно важны вертикальные валы, тяжёлые муфты, шкивы и навесные органы. Допустимые радиальные и осевые силы проверяют по каталогу с учётом точки приложения.
Тепловой режим
Поворот корпуса меняет естественную конвекцию и площадь теплоотдачи. Стены, ограждения и горячее оборудование ухудшают охлаждение. Для высоконагруженных приводов учитывают температуру воздуха, продолжительность работы и наличие вентилятора или маслоохладителя.
| Что проверить | Почему важно | Источник |
|---|---|---|
| Код позиции | Обозначения могут трактоваться по-разному | Паспорт и чертёж |
| Объём и тип масла | Зависят от ориентации и способа смазки | Таблица смазки модели |
| Сапун и пробки | Ошибка вызывает давление, течь или неверный уровень | Схема сервисных отверстий |
| Нагрузки на валы | Навесные элементы нагружают подшипники | Каталог допустимых сил |
| Охлаждение | Плохая вентиляция повышает температуру | Тепловой расчёт |
Подготовка основания
Фундамент или рама должны воспринимать массу, рабочий момент и динамические нагрузки без заметной деформации. Опорные поверхности очищают от краски, окалины, масла и загрязнений.
Перед затяжкой проверяют прилегание всех лап. «Мягкая лапа» после затяжки деформирует корпус и смещает валы. Зазор устраняют калиброванными прокладками или предусмотренным проектом методом, а не стопкой случайных шайб.
Болты затягивают равномерно с требуемым моментом. После затяжки положение проверяют повторно: корпус может сместиться, нарушив ранее достигнутую соосность.
Соосность двигателя и рабочей машины
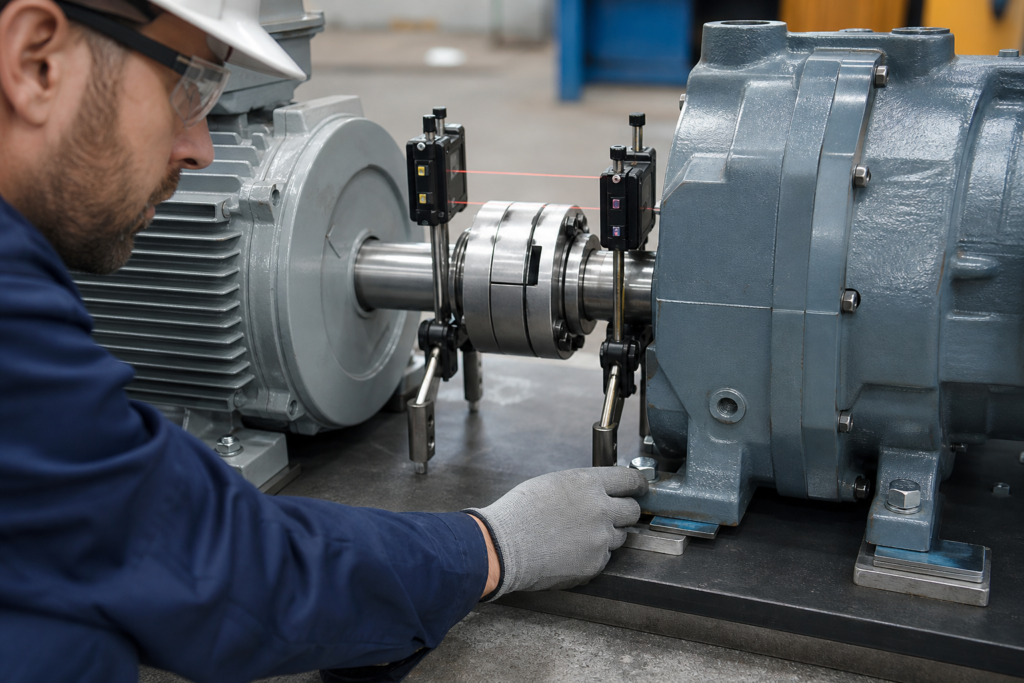
Несоосность создаёт циклические нагрузки, нагревает муфту, ускоряет износ подшипников и уплотнений. Проверяют параллельное смещение осей и угловое отклонение. Оценки по линейке достаточно только для грубой предварительной установки.
Финальную выверку выполняют индикаторным или лазерным методом по допускам муфты и редуктора. Для нагревающихся агрегатов учитывают тепловое расширение. После присоединения ограждений, тормоза и других элементов контроль повторяют.
Муфты, ремни и цепи
Полумуфты устанавливают без ударов по валу. Используют штатную торцевую резьбу, прессовое приспособление или разрешённый нагрев. Муфта компенсирует только ограниченную несоосность и не заменяет выверку.
Шкивы и звёздочки располагают близко к опоре вала. Чем больше консольный вылет, тем выше изгибающий момент. Перетянутый ремень увеличивает радиальную нагрузку и нагрев, слабый — проскальзывает. После приработки натяжение проверяют повторно.
Чек-лист перед первым пуском
- Сверить шильдик, отношение, исполнение и монтажную позицию.
- Проверить тип, уровень и срок хранения масла.
- Убедиться, что транспортная пробка заменена сапуном.
- Подтвердить направление вращения двигателя.
- Проверить крепёж, шпонки и стопорные элементы.
- Проконтролировать соосность или натяжение ремней.
- Установить защитные ограждения.
- Проверить датчики температуры, вибрации и давления.
Первый запуск проводят без нагрузки или с минимально возможной нагрузкой, если это допускает машина. Кратким включением подтверждают направление вращения, затем контролируют шум, вибрацию, температуру и утечки. Нагрузку повышают ступенчато.
Типичные ошибки
- определение положения только по знакомому коду;
- поворот заправленного редуктора без изменения схемы смазки;
- игнорирование мягкой лапы;
- монтаж полумуфты ударами;
- компенсация перекоса упругой муфтой;
- чрезмерное натяжение ремней;
- пуск без замены герметичной транспортировочной пробки на штатный сапун;
- пуск сразу под полной нагрузкой.
Когда нужно согласование
Обратитесь к производителю при изменении позиции, нестандартной муфте или шкиве, увеличении консольной нагрузки, наклонном основании, реверсивной работе, высокой температуре, длительном хранении или применении нестандартного масла.
Передайте модель и серийный номер, ориентацию, скорость, мощность, режим нагрузки, температуру и параметры присоединяемых элементов. Это позволяет проверить смазку, подшипники и тепловую мощность конкретного привода.
Нужна проверка исполнения перед монтажом?
Пришлите фотографию шильдика, паспорт или чертёж. Специалисты помогут сверить монтажную позицию, смазку и допустимые нагрузки.
Вывод
Правильная установка начинается с заводской документации. Требуемая ориентация определяет схему смазки, пробки, нагрузки и охлаждение. Жёсткое основание, точная соосность и контролируемый первый пуск помогают реализовать расчётный ресурс редуктора.
Частые вопросы
Иногда можно, но только после проверки документации и согласования. Могут потребоваться другой объём масла, перенос сапуна и пробок, изменение подшипников или системы смазки.
Полагаться на универсальную трактовку нельзя. Коды зависят от стандарта, конструкции и системы обозначений производителя. Определяющим является паспорт конкретного редуктора.
Изменятся глубина погружения передач, уровень относительно подшипников и положение сапуна. Это может вызвать масляное голодание, вспенивание, перегрев и течь.
Линейка подходит только для грубой оценки. Финальную выверку промышленного привода выполняют индикаторным или лазерным методом по допускам изготовителя.
Контролируют температуру, шум, вибрацию, утечки, уровень или давление масла. После приработки повторно проверяют крепёж, соосность и натяжение ремней.


Оставьте заявку или напишите в мессенджер — ответим в начале рабочего дня